Produkter
Vår omfattande produktportfölj inkluderar ett brett utbud av mässingsstänger (inklusive låg blyhalt och blyfria kvaliteter), mässingskopplingar och rörkomponenter, konstruerade för exceptionell mekanisk hållfasthet, korrosionsbeständighet och bearbetbarhet inom VVS, VVS, fordon och industriella applikationer.
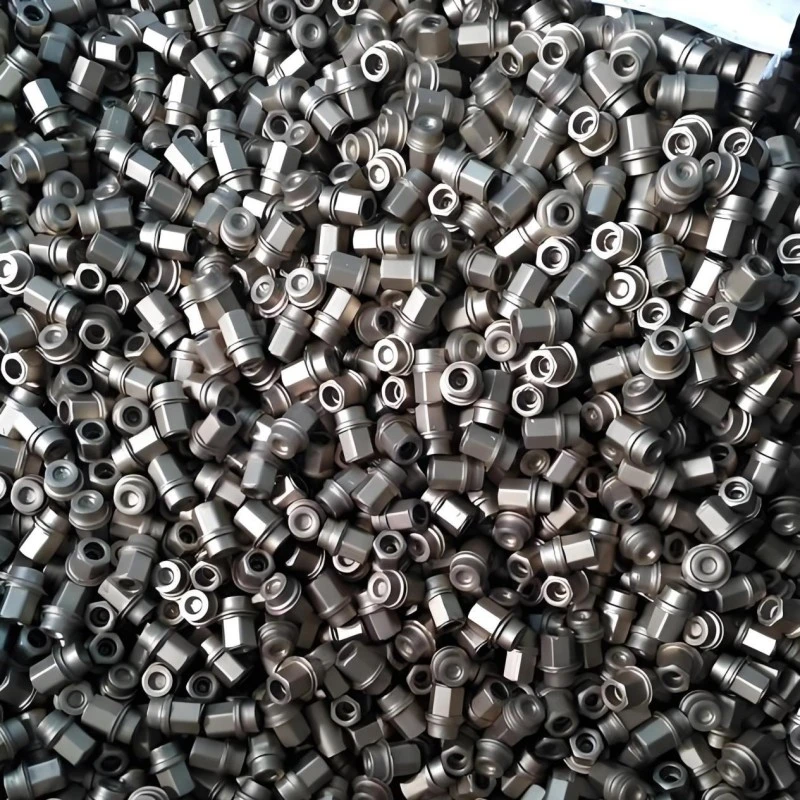
Koppar CNC-bearbetade delar
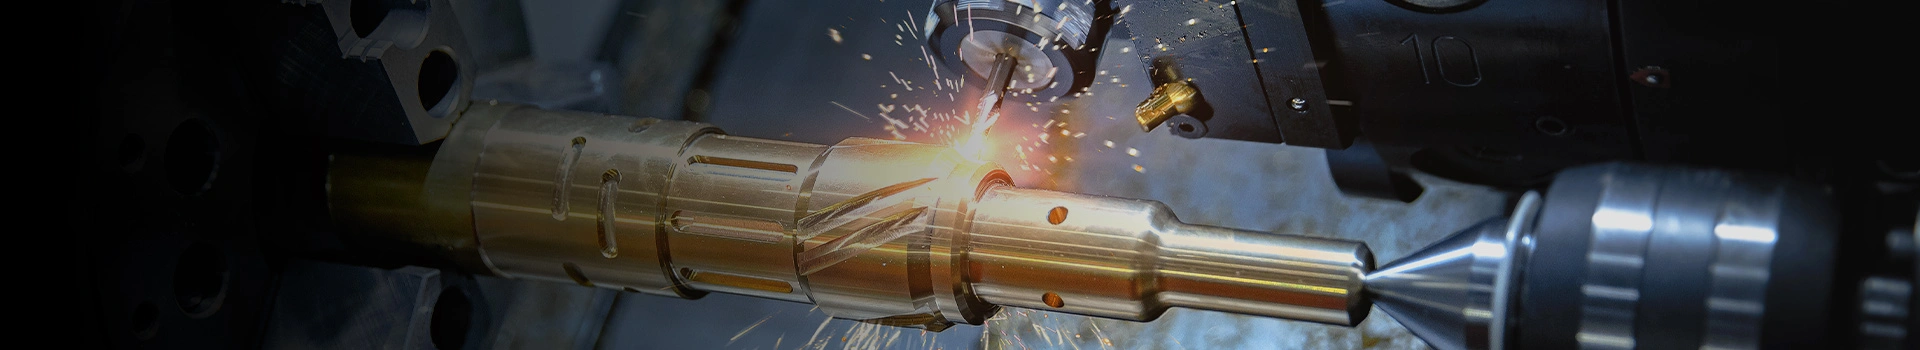
NINGXING koppar CNC-bearbetade delar är precisionstillverkade av C110, C101, T2 koppar, mässing, brons och andra kopparlegeringar med CNC-svarvning, fräsning, borrning och fleraxlig bearbetning. Med toleranser ner till ±0,005 mm för utvalda funktioner, ytfinish till Ra 0,8 μm och valfri nickel, silver, plätering eller passivering, kan delarna anpassas för elektriska kopplingar, kylflänsar, fordonskomponenter, ventiler, bussningar och industriella monteringar.
NINGXING tillverkar precisionskopparkomponenter med CNC-svarvning, fräsning, borrning och fleraxlig bearbetning. Delarna kan tillverkas av koppar och kopparlegeringar som C110, C101, T2 koppar, C360 mässing, C17200 berylliumkoppar och brons.
Med dimensionstoleranser ner till ±0,005 mm för utvalda egenskaper och ytjämnhet så låg som Ra 0,8 μm, är dessa CNC-bearbetade koppardelar lämpliga för elektriska kopplingar, värmeöverföringsdelar, fordonskomponenter, ventiler, bussningar, terminaler och mekaniska precisionsenheter.
Materialval
Koppar för ledningsförmåga
C110 och T2 koppar är lämpliga när elektrisk ledningsförmåga och värmeöverföring är nyckelkrav. De används ofta för samlingsskenor, terminaler, elektriska kontakter, kylflänsar och ledande komponenter.
Legeringar för bearbetning
C360 mässing erbjuder utmärkt bearbetningsbarhet för svarvade komponenter, beslag, ventiler och hårdvara. C17200 berylliumkoppar är lämplig för applikationer som kräver högre hållfasthet och slitstyrka, medan tennbrons ger bra korrosions- och slitstyrka för bussningar och mekaniska komponenter.
Materialval kan baseras på konduktivitet, mekanisk hållfasthet, korrosionsbeständighet, slitstyrka, driftstemperatur och bearbetningskrav.
Ritning & Toleranskontroll
Från CAD till produktion
Kunder kan tillhandahålla 2D-ritningar, 3D CAD-filer, prover eller tekniska specifikationer. Före bearbetning granskar ingenjörer kritiska dimensioner, väggtjocklek, håldjup, inre radier, gängspecifikationer och toleransförhållanden.
Denna process hjälper till att identifiera funktioner som kan öka bearbetningstiden eller påverka dimensionsstabiliteten innan produktionen påbörjas.
Kritiska dimensioner
Standarddimensionell tolerans kan nå ±0,01 mm, medan utvalda kritiska egenskaper kan styras till ±0,005 mm efter teknisk utvärdering. Ytråheten kan nå Ra 0,8 μm beroende på material, geometri och bearbetningsprocess.
För delar som kräver snäva monteringstoleranser kan inspektionen fokusera på kritiska dimensioner snarare än att tillämpa onödigt snäva toleranser på hela komponenten.
Tekniska specifikationer
| Punkt | Förmåga |
|---|---|
| Produkt | Koppar CNC-bearbetade delar |
| Material | C110, C101, T2, C360, C17200, brons, kopparlegeringar |
| Maskinbearbetning | CNC-svarvning, fräsning, borrning, 3/4/5-axlig bearbetning |
| Maximal delstorlek | Upp till 300 × 300 × 300 mm |
| Standardtolerans | ±0,01 mm |
| Precisionstolerans | Ned till ±0,005 mm |
| Ytjämnhet | Upp till Ra 0,8 μm |
| Rekommenderad minimumvägg | ≥0,8 mm, med förbehåll för DFM-granskning |
| Ytbehandling | Nickel, Silver, Plätering, Elektrofritt Nickel, Passivering, Polering |
| Kvalitetssystem | ISO9001:2015 |
| Efterlevnad | CE, RoHS |
Ytbehandling
Elektriskt skydd
För elektriska komponenter kan silver- eller tennplätering väljas enligt konduktivitet, kontaktprestanda och applikationskrav. Dessa behandlingar kan också ge ytterligare ytskydd under förvaring och service.
Korrosionsbeständighet
Nickelplätering, strömlöst nickel och passivering kan förbättra ytskyddet för komponenter som utsätts för fukt, oxidation eller upprepad hantering. Mekanisk polering är tillgänglig när en jämn och ren ytfinish krävs.
Den slutliga behandlingen väljs utifrån basmaterialet och den faktiska driftsmiljön.
Ansökningsfall
Elektriska komponenter
En tillverkare av kraftutrustning krävde kopparskenor och anslutningar med konduktivitet över 100 % IACS och dimensionella toleranser inom ±0,01 mm.
NINGXING använde C110 koppar och en femaxlig bearbetningsprocess för att slutföra fräsning, borrning och gängning. De färdiga komponenterna uppnådde den erforderliga konduktiviteten och dimensionsnoggrannheten, vilket bidrog till att minska elektriska motståndsförluster i kundens distributionsskåp med 15 %.
Värmehantering
Ett företag inom kommunikationsutrustning krävde precisionskylflänsar av koppar för 5G-basstationseffektförstärkare. De tunna och tätt placerade fenorna skapade betydande bearbetningsutmaningar.
Efter DFM-granskning optimerade NINGXING fenans tjocklek och avstånd och använde anpassade fixturer med höghastighetsfräsning. De färdiga kopparkylarna uppnådde cirka 40 % högre termisk verkningsgrad än kundens tidigare aluminiumlösning.
Fordonskomponenter
En elfordonstillverkare krävde stora mängder batteriterminaler och elektroniska styrkontakter med hög ledningsförmåga och konsekventa dimensioner.
NINGXING valde C360 fribearbetande mässing och använde automatiserad CNC-svarvning för volymproduktion. Daglig produktion nådde flera tusen stycken, med en rapporterad CPK över 1,67. Stabil satsproduktion hjälpte kunden att minska enhetskostnaderna samtidigt som dimensionskonsistensen bibehölls.
Produktion & Besiktning
Koppar är mjukare och mer seg än många tekniska metaller, vilket kan skapa utmaningar som gradbildning, spånvidhäftning, deformation och dimensionsvariationer under bearbetning.
NINGXING kontrollerar dessa faktorer genom lämpliga skärverktyg, bearbetningsparametrar, spånhantering, kylning, arbetshållning och inspektion under processen. Beroende på projekt kan inspektion innefatta dimensionsmätning, gänginspektion, ytinspektion, materialverifiering och slutprovtagning.
Order & Leverans
Prototyp till volym
Prototypkvantiteter kan produceras för designverifiering innan volymproduktion. Efter godkännande kan samma ritning, materialspecifikation, bearbetningsprocess och inspektionskrav tas med i efterföljande produktionssatser.
Anpassat utbud
NINGXING accepterar OEM/ODM och ritningsbaserade beställningar. Kunderna kan specificera materialkvalitet, dimensioner, toleranser, ytbehandling, förpackning och inspektionskrav.
Prototyp- och volymprissättning kan tillhandahållas separat så att kunder kan utvärdera utvecklingskostnader innan de förbinder sig till större produktionskvantiteter.
FAQ
Vilka kopparmaterial kan bearbetas?
Vanliga alternativ inkluderar C110, C101, T2 koppar, C360 mässing, C17200 berylliumkoppar, tennbrons och andra kopparlegeringar. Materialvalet beror på elektriska, mekaniska, termiska och korrosionskrav.
Vilken tolerans kan uppnås?
Standardtoleransen kan regleras till cirka ±0,01 mm. Utvalda kritiska dimensioner kan nå ±0,005 mm efter teknisk utvärdering.
Kan du tillverka från ritningar?
Ja. Kunder kan tillhandahålla 2D-ritningar, 3D CAD-filer, prover eller tekniska specifikationer. Ingenjörer kan granska designen före produktion och ge DFM-rekommendationer vid behov.
Vilka ytbehandlingar finns tillgängliga?
Alternativen inkluderar polering, nickelplätering, silverplätering, tennplätering, strömlös nickel och passivering. Lämplig behandling beror på applikation och basmaterial.
Vad är den minsta beställningskvantiteten?
Prototypmängder och volymproduktion stöds båda. Den praktiska mängden beror på detaljens komplexitet, material, bearbetningsprocess och inspektionskrav.
Hur lång tid tar produktionen?
Prototypbeställningar kan vanligtvis slutföras inom 3–5 arbetsdagar efter ritningsbekräftelse. Volymbeställningar tar vanligtvis cirka 7–14 dagar beroende på kvantitet och komplexitet. Slutlig ledtid bekräftas före produktion.
NINGXING Tillverkning
NINGXING tillhandahåller koppar CNC-bearbetade delar från prototyputveckling till volymproduktion. Med fleraxlig bearbetningskapacitet, materialalternativ, ytbehandlingar och ritningsbaserad kvalitetskontroll, stöder företaget skräddarsydda komponenter för elektriska, termiska, fordonsindustriella, mekaniska och industriella applikationer.
Kunder kan tillhandahålla ritningar eller prover för offert och teknisk granskning. Varje projekt kan utvärderas enligt materialkrav, dimensionella toleranser, ytfinish, kvantitet och leveransschema.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang-provinsen, Kina
-
Tel
-
E-post
Behöver du mässingsstänger eller anpassade beslag? Skicka dina ritningar eller prover idag. ISO9001-certifierad, RoHS & PED-kompatibel. Få en snabb, professionell offert från vårt expertteam. Fråga nu!
Relaterade produkter
Nyheter Rekommendationer