Produkter
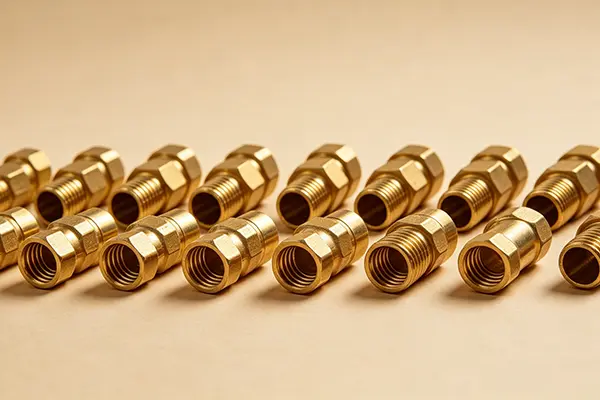
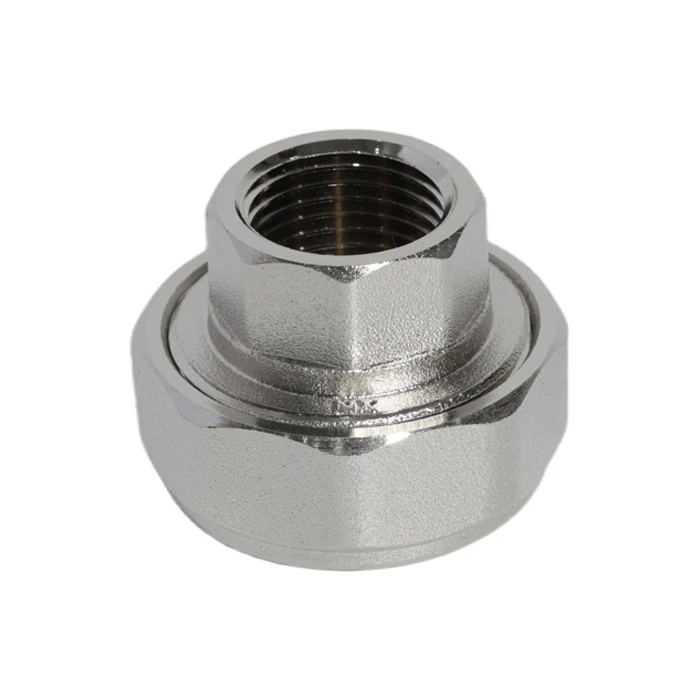
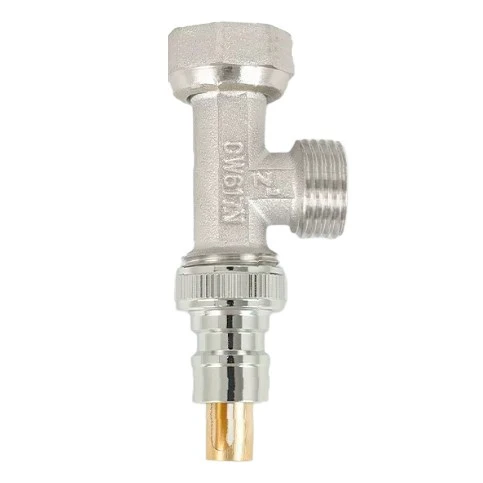
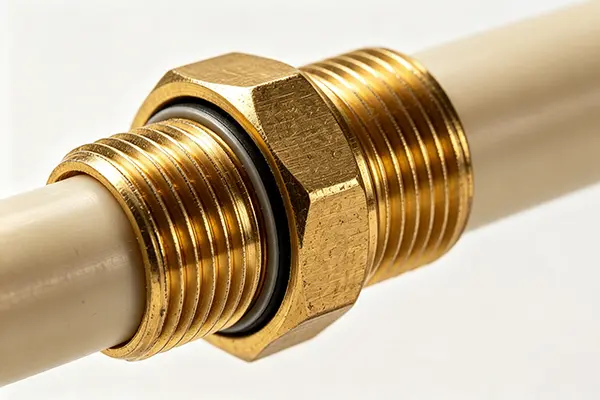
Vår omfattande produktportfölj inkluderar ett brett utbud av mässingsstänger (inklusive låg blyhalt och blyfria kvaliteter), mässingskopplingar och rörkomponenter, konstruerade för exceptionell mekanisk hållfasthet, korrosionsbeständighet och bearbetbarhet inom VVS, VVS, fordon och industriella applikationer.
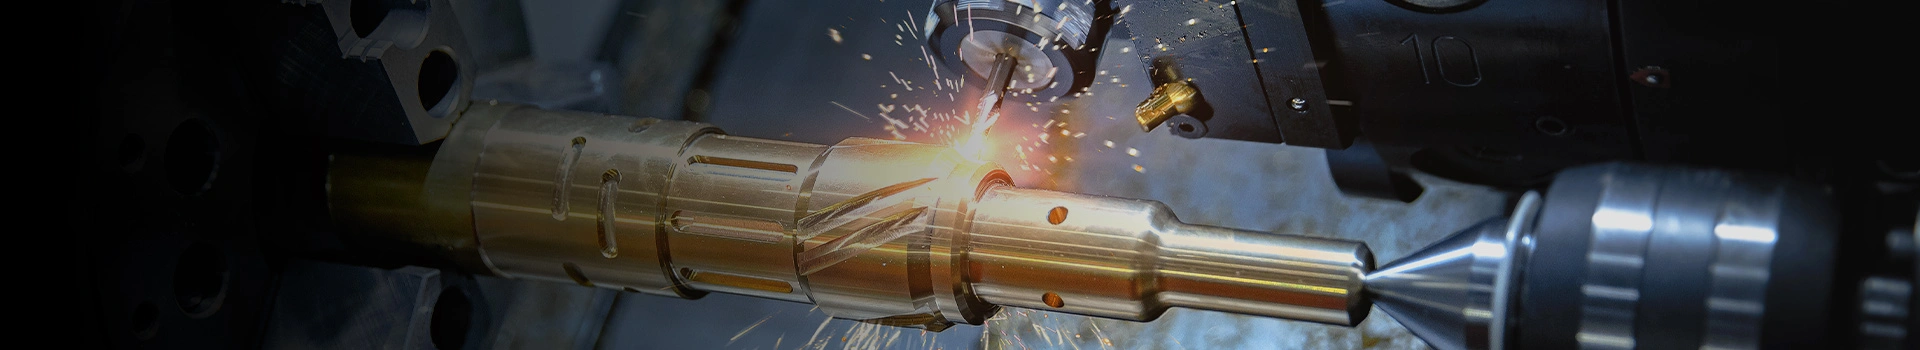
Koppar CNC-bearbetningstjänst
NINGXING tillhandahåller koppar-CNC-bearbetningstjänster för elektronik, telekommunikation, kraftutrustning, fordon, maskiner, VVS och sanitära hårdvaruapplikationer. Med mer än 15 års tillverkningserfarenhet arbetar vi med koppar och kopparlegeringar för prototyputveckling, produktion i små partier och volymbeställningar.
Vår CNC-bearbetningstjänst för koppar är baserad på kundritningar, 3D-modeller och tekniska specifikationer. Kopparstänger, plattor, rör och andra former kan bearbetas enligt komponentgeometri, toleranskrav, materialkvalitet och applikationsförhållanden.
NINGXING arbetar under ett ISO9001:2015-certifierat kvalitetsledningssystem, medan tillämpliga produkter uppfyller CE- och RoHS-kraven. Detta ger internationella köpare ett dokumenterat kvalitetsramverk för skräddarsydda kopparkomponenter.
Kopparbearbetningsteknik
Kontrollera vanliga kopparbearbetningsproblem
Koppar har utmärkt elektrisk och termisk ledningsförmåga, men dess mjukhet och duktilitet gör det svårare att bearbeta än många vanliga tekniska metaller. Verktygsvidhäftning, gradbildning, långa spån, ytrepor och deformation kan påverka både utseende och dimensionsnoggrannhet.
Bearbetningsstrategin anpassas därför efter kopparkvalitet och detaljstruktur. Skärparametrar, verktygsgeometri, kylförhållanden och arbetsmetoder väljs för att minska dessa risker under produktionen.
Tre-axlig till fem-axlig bearbetning
Treaxliga, fyraaxliga och femaxliga CNC-bearbetningscenter finns tillgängliga för komponenter med olika strukturella krav. CNC-svarvutrustning används också för cylindriska koppardelar och svarvade komponenter.
Femaxlig bearbetning kan komplettera flera ytor i färre inställningar, vilket är användbart för komplexa kopplingar, oregelbundna komponenter och delar med snäva positionskrav.
Precisionskontroll
Tolerans och ytfinish:Standardbearbetningstoleranser kan nå ±0,01 mm, medan kritiska dimensioner kan kontrolleras till ±0,005 mm baserat på ritningskrav och detaljgeometri.
Ytjämnheten kan nå Ra 0,4 μm. För elektriska kontaktytor, värmeöverföringsgränssnitt och utseendekritiska komponenter kan efterbehandlingsprocessen väljas enligt den slutliga applikationen.
Dimensionell inspektion
Kvalitetsinspektion omfattar råvaruverifiering, mätningar under processen och slutinspektion. CMM-utrustning, optiska mätinstrument och precisionsmätare används för kritiska dimensioner och geometriska krav.
Inspektionskraven kan anpassas till kundens ritningar, inklusive dimensionstoleranser, ytfinish, håldimensioner, gängspecifikationer och andra definierade egenskaper.
Tillverkningsprocess
Verktygs- och skärparametrar
Skarpa hårdmetallskärverktyg och optimerade skärparametrar används för kopparmaterial för att minska vidhäftningen och förbättra ytkvaliteten.
Kylning och spånevakuering är också viktigt vid kontinuerlig bearbetning. Appropriate coolant flow and machining parameters help control heat accumulation and prevent copper chips from interfering with the cutting process.
Arbetsfäste för tunnväggiga delar
Kopparkomponenter med tunna väggar eller ömtåliga strukturer kan deformeras när alltför stora kläm- eller skärkrafter appliceras. Skräddarsydda fixturer och mjuka hållmetoder kan användas för att fördela klämtrycket och skydda färdiga ytor.
För krävande konstruktioner kan DFM-utvärdering före produktion identifiera potentiella deformations-, verktygsåtkomst- och toleransproblem.
Repeterbarhet i batchproduktion
För upprepade beställningar kan bearbetningsparametrar och inspektionsstandarder dokumenteras för att upprätthålla överensstämmelse mellan produktionssatser. Detta är särskilt viktigt för kontakter, terminaler, beslag och andra komponenter som kräver stabila monteringsmått.
Tillämpningsindustrier
Nya anslutningar för energifordon
En Ningbo-baserad tillverkare av nya energifordonskontakter har tidigare haft svårigheter med att tillverka H65-ledare i mässing. Verktygsvidhäftning, tunnväggiga deformationer och kvarvarande grader gjorde att det initiala provproduktionsutbytet förblev under 80 %.
Bearbetningsprocessen förbättrades genom optimerade skärparametrar, fixturjusteringar och förändringar av bearbetningsprocessen. Produktionsutbytet ökade därefter till mer än 98 %, vilket gjorde att kunden kunde fortsätta med en stabil massproduktion.
Kraftutrustning Värmeavledning
En tillverkare av kraftutrustning krävde högprecisions kylflänsar och samlingsskenor i koppar med stränga krav på ytfinish och elektrisk ledningsförmåga.
C110 elektrolytisk koppar valdes för projektet, med bearbetningsprocessen justerad för att bibehålla konsekvent ytkvalitet. De färdiga komponenterna uppnådde en elektrisk ledningsförmåga på 100 % IACS och uppfyllde kundens krav på driftförhållanden med hög effekt.
Val av kopparmaterial
Vanliga betyg för CNC-bearbetning
Materialvalet beror på konduktivitet, styrka, korrosionsbeständighet, bearbetbarhet och den avsedda användningen. Vanligt efterfrågade kvaliteter inkluderar ren koppar, mässing, berylliumkoppar, tellurkoppar och friskärande mässing.
| Materialklass | Standard | Huvudegenskaper | Typiska applikationer |
|---|---|---|---|
| HPb58-3 | GB/T 5231 | Utmärkt bearbetningsförmåga och lämplig för automatisk bearbetning | Ventiler, rördelar, skruvar, muttrar, kugghjul |
| 59-1A | Industriell klass | Bra skärprestanda och tryckbearbetningsförmåga | Allmänna strukturella komponenter |
| C3604 | JIS H3250 | Hög hållfasthet och utmärkt bearbetbarhet | Precisionsfästen, ventiler, IT-komponenter |
| CW617N | EN 12164 | Bra varmsmide och bearbetningsprestanda | Kranar, ventiler, bildelar |
| HPb59-1 | GB/T 5231 | God bearbetbarhet med balanserade mekaniska egenskaper | Kontaktdon, beslag, mekaniska komponenter |
| C37700 | ASTM B124M | Utmärkt varma arbetsprestanda | Smidda och pressade komponenter |
| CW614N (CuZn39Pb3) | EN 12164 | Utmärkt skärprestanda | Elektroniska kontakter, ventiler, bildelar |
| 62-1A | Industriell klass | Lämplig för bearbetning av kopparstång | Allmänna kopparkomponenter |
Välj koppar för applikationen
Kopparkvaliteter med hög ledningsförmåga övervägs i allmänhet när elektrisk eller termisk prestanda är det primära kravet. Mässing och andra kopparlegeringar kan vara mer lämpliga när styrka och bearbetbarhet är viktigare.
För projekt som involverar dricksvatten eller miljökänsliga applikationer bör materialspecifikationen bekräftas före produktion för att säkerställa överensstämmelse med tillämpliga krav.
Bearbetningsförmåga
Standardbehandlingsområde
Följande figurer representerar vanliga bearbetningsmöjligheter. Faktiska gränser beror på komponentens geometri, material, tolerans, verktygstillgång och produktionsmetod.
| Parameter | Referensförmåga |
|---|---|
| Maximal bearbetningsstorlek | 200 × 80 × 100 mm |
| Minsta väggtjocklek | ≥0,8 mm |
| Standardtolerans | ±0,01 mm |
| Precisionstolerans | ±0,005 mm |
| Ytjämnhet | Ra 0,4–1,6 μm |
| Minsta håldiameter | ≥0,5 mm |
| Trådstorlek | M1.0 och uppåt |
DFM-granskning för komplexa komponenter
Tunnväggiga strukturer, djupa hålrum, små hål och komplexa flersidiga funktioner kan kräva ytterligare teknisk utvärdering. DFM-granskning kan användas för att bedöma verktygets tillgänglighet, fastspänningsförhållanden, bearbetningssekvens och uppnåbara toleranser före produktion.
Större dimensioner eller speciella konstruktionskrav kan utvärderas enligt den individuella ritningen snarare än att begränsas till referensvärdena ovan.
Alternativ för ytbehandling
Finishing för funktionella ytor
Copper CNC Machining Service kan få ytterligare efterbehandling när applikationen kräver förbättrat utseende, korrosionsbeständighet, slitstyrka eller elektrisk kontaktprestanda.
Tillgängliga alternativ inkluderar polering, elektropolering, borstning, nickelplätering, silverplätering, guldplätering och andra lämpliga ytbehandlingar.
Pläteringskrav för elektriska delar
För kopplingar och ledande komponenter bör kraven på plätering specificera funktionella kontaktytor, beläggningstyp och tjocklek. Detta hjälper till att förhindra onödig behandling på icke-funktionella ytor och skyddar kritiska ytor under efterföljande bearbetning och montering.
Vanliga frågor
Vad är den minsta beställningsmängden?
MOQ beror på komponentdesign, material, bearbetningsprocess och orderkvantitet. Prototyp- och lågvolymbeställningar kan accepteras för designvalidering, medan upprepad produktion kan ordnas för större kvantiteter.
Vilka kopparmaterial kan bearbetas?
Vanliga alternativ inkluderar C10100, C11000, C14500, C17200, C36000, T2 koppar och andra kopparlegeringar. Det slutliga materialet bör väljas enligt konduktivitet, hållfasthet, korrosionsbeständighet, bearbetbarhet och applikationskrav.
Vilka ytbehandlingar finns tillgängliga?
Alternativen inkluderar polering, elektropolering, borstning, nickelplätering, silverplätering, guldplätering och andra ytbehandlingar lämpliga för koppar och kopparlegeringar.
För elektriska komponenter bör kontaktytor och beläggningsspecifikationer tydligt anges på ritningen.
Hur kontrolleras koppardeformation?
Deformation kontrolleras genom lämpliga skärparametrar, lämpliga verktyg, kontrollerad spännkraft och fixturdesign. Tunnväggiga delar kan också granskas under DFM-stadiet före bearbetning.
Vad är den typiska ledtiden?
Prototypbeställningar kräver i allmänhet cirka 7–15 dagar efter bekräftelse av ritning och specifikation. Batchordrar tar vanligtvis cirka 15–30 dagar, beroende på kvantitet, komplexitet, materialtillgänglighet, ytbehandling och inspektionskrav.
Brådskande produktionsscheman kan utvärderas separat.
Kan du granska ritningar före offert?
Ja. CAD-filer som PDF, DWG, STEP och IGES kan skickas in för teknisk utvärdering.
Granskningen kan omfatta materialval, toleranskrav, bearbetningstillgänglighet, tunnväggiga strukturer och andra tillverkningshänsyn före offert.
Hur inspekteras färdiga delar?
Inspektion inkluderar verifiering av inkommande material, dimensionskontroller under processen och slutinspektion. CMM-utrustning, optiska mätinstrument och precisionsmätare kan användas enligt den erforderliga inspektionsstandarden.
Kan du bearbeta komplexa kopparkomponenter?
Ja. Tre-axlig, fyra-axlig och fem-axlig CNC-utrustning kan användas för komplexa ytor, djupa hålrum, flera bearbetningsytor och oregelbundna strukturer.
Den faktiska bearbetningsmetoden bestäms enligt ritningen och toleranskraven.
Begär en anpassad offert
Skicka dina kopparkomponentritningar eller 3D-filer för tillverkningsutvärdering. Offerten kan utarbetas efter materialkvalitet, dimensioner, tolerans, ytbehandling, kvantitet och leveranskrav.
Vår CNC-bearbetningstjänst för koppar är lämplig för köpare som letar efter en tillverkningspartner för precisionskopparkopplingar, terminaler, kylflänsar, samlingsskenor, beslag och andra skräddarsydda komponenter.
Skicka förfrågan
Kontaktinformation
-
Adress
Nr. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang-provinsen, Kina
-
Tel
-
E-post
Behöver du mässingsstänger eller anpassade beslag? Skicka dina ritningar eller prover idag. ISO9001-certifierad, RoHS & PED-kompatibel. Få en snabb, professionell offert från vårt expertteam. Fråga nu!
Relaterade produkter
Nyheter Rekommendationer